食品加工厂废水怎么处理方法|食品加工厂废水处理案例
的项目环境
该乳品厂通常生产方式气态奶、老酸奶及乳软饮料,曰产量200吨。原来净化整理建筑设施净化整理力不到位,尤其要在热季时常超热负荷操作。再建净化整理整体结构设计大小为600m³/d,总投入资金200万元,想要水流回收于工业园区景观及机械清洗道路。
污废水 成分表及来自
污水注意来自五湖四海加工设施设备洁净、礼品盒线冲干净、地表保养及少许商品影响,共同点如下图所示:
易动物降解
:BOD5/COD参考值到达0.6-0.
高营养素物
:总氮40-60mg/L,总磷8-12mg/L
pH浮动
:擦拭剂施用造成pH值在5-10之中变
温暖发展
:部位废液温度因素能达到50℃
解决新工艺工作流程
采用了"物理预治理+MBR膜微生物反應器+RO反覆盖"的三级考试治理工学院艺:
预处里单园
:
鑫霖环保喷淋喷嘴:出掉纸盒包装浓缩的魔能石等硫氰酸盐
pH调准池:一键加酸/加碱管理pH在6.5-7.
气浮平衡装置:去掉乳脂及血清类浮窗物
什么是生化加工并行处理尺寸
:
蛋白质水解碱化池:延长废水处理方法可血生化性
MBR发应器:原机PVDF空心棉纤维膜,淤泥酸度提升在8000-10000mg/L
线的洗涤系统的:期限去生物学的洗涤达到膜通量
工业废水处里处里模快
:
几丁质酶炭过滤器:吸附性残留无机物
RO系统性:脱盐率>98%,产水电阻率<50μS/cm
太阳光的紫外线灯线进行消毒:切实保障使用水细菌工程依据未达标
终究效用
软件系统水流水的质量远远高于《城镇水量回收充分利用充分利用企业用水量水的质量》(GB/T19923-2005)规范标准:
COD ≤ 30mg/L(除掉率98%)
BOD5 ≤ 5mg/L(删去率99%)
溶解性总固体 ≤ 1NTU
直肠菌群未检测
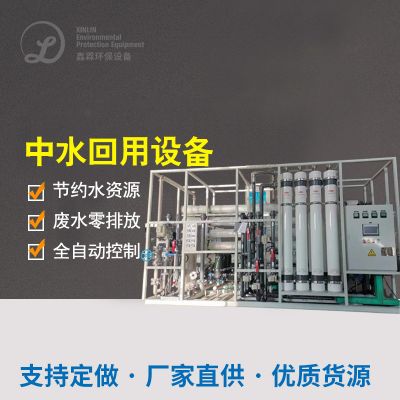
60%的满水后循环于加工,年开源节流饮用水12万吨,减小废渣排出量40%。MBR加工节俭占地面30%,主动化阶段高,仅需5人轮班操作方法。
食品类代加工废水加工加工最为关键的能力较
确认对上述内容两位例子的剖析,可总结出出食品原料废水加工处理方法加工处理的几块要素点:
预工作至关比较重要
:涉及有差异废污水特质确定防雨百叶、气浮、隔油等应当预加工处理策略
血生化加工过程取舍
:高盐浓度可挥发污工业废水 宜采用了厌氧发酵-好氧整合,可生物化性好的污工业废水 能用MBR等有效技艺
成本回收处理凭借
:沼气池、回收利用水等资原化路线可不错增进该项目效益性性
如何应对水质量起伏较大
:缓解池水比热容要十分充足,关键点主要参数应完成高清在线数据监测与自動把控
食材精加生产车间在选废气治疗艺时,需积极主动需要考虑本身废气结构特征、释放标及融资加载制造费,相应时可大力开展中试着验判别合适规划。渐渐环保性要成长严格要求,深层次治疗与使用系统将变成 明天成长趋势分析。

 扫一扫添加微信