包覆、淋膜工步无组建有机废气全程序管理控制与防治新项目
新项目原型
本项目流程采取某家制作食物包装机用分手后塑料型塑透明膜的厂家。其制作施工流程也包括塑微粒熔融挤压出、流延破乳,接着与别文件(如镀铝、打印纸)实现热分手后塑料型或淋膜施工流程紧密结合。在挤压出、流延、分手后塑料型、烘干阶段等步骤中,不仅能从有组建的排气阀点(如挤压出机模头、烘干箱)的直接排放量烟粉尘,更发生非常多的无组建的直接排放量源,如料仓、熔体通道蝶阀法兰、模唇、分手后塑料型辊开缝等。无组建的直接排放量的烟粉尘(大部分为分太低子烯烃、烷烃、醛大环内酯及腥臭味)蔓延在整生产线上,再实现断桥门窗、补风口,逸散到外生活环境,是工厂腥臭味的大部分从何而来,且使用量庞大,管理控制难度。
状况基本特征与处理总体目标
无组识尾气排出口是塑料件制作加工服务业VOCs管理监督控制的的问题和深水区。其的特点:一、尾气排出口点分散性、个数多,更易获取;第二废液含量低,但量绝不能强化;三是与种植的工艺和机械气密性严密相应;四是受車间暖湿气流组识影晌大。简单的尾端监督控制無法解决处理无组识尾气排出口的问题。如此,本工作实施了“来源应该削减、全过程监督控制、尾端监督控制”结合在一起实际的全程序管理监督控制一个构想,核心理念是“应收尽收”,将无组识尾气排出口转换成为有组识尾气排出口再确定优质监督控制。
全操作流程管理控制与整治控制措施
1. 之源与方式控住方法:
生产设备与排水水管整改:对那些的抽出机、熔体泵、收费泵的轴封实施持续,采取双机械设备制造封闭空间或螺旋运动封闭空间,从根源减低用户名。对那些熔体排水水管、单向阀的蝶阀法兰开始接缝处实施巡查,拆卸封闭空间密封垫,抓好封闭空间性。在或许用户名的节点布置VOCs线检测工具红外探头,确保实时公交监督。
施工工艺设备系统优化提升:在衡量类产产品量的前题下,与原材批发商商合作关系,选择低溶解性的整合物光敏树脂和特点母粒。系统优化提升挤压出和符合体温折线,在考虑施工工艺设备必须的现状下尽很有可能选择较低体温,减掉热拆分货物的生成。
无结构排放物回收软件:也是项目流程的核心内容工程建设。对始终无法是封闭空间的逸散点,开发并重新安装高质量的部分区域回收软件。
一挤机模头:在模唇的两边和顶部按照具有耐较高温度无色视窗的集气罩,能够 微差压将模头流出的高炉煤气全部都捕集器。
进料桶与送料软件软件系统:对网络化送料软件软件系统的进料桶和送料口实现密封提升,并布置平衡量有机废气排放管管,将以旧换新的粉尘有机废气排放应用清灰和有机废气排放总管。
塑料与真空干燥空间:在塑料辊、涂装头等皮肤部位配置狭缝式集气罩。在烘干箱出入库口,虽然货品应该穿梭,也设计构思了“气幕+侧吸”的措施,在开口子处行成一同风幕,防止组织结构气体外溢,时用侧吸通风口采集被气幕堵上的气体。
厂区全局内循环:在写好高斯模糊整理的框架上,对厂区去全局开窗通风设定。将厂区算为一些大空气污染面,计算公式合理安排的内循环频繁,制定屋项轴流风扇和两侧进风窗,使厂区始终保持微压差,切实保障未被高斯模糊整理的、迷漫在厂区的越来越低氧化还原电位有机废气物怎么才能被井然有序抽运至整理软件系统,而是无组织化外逸。整理风道通过变径设定,保证质量各排水立管风速动平衡。
2. 终端环境治理加工过程:
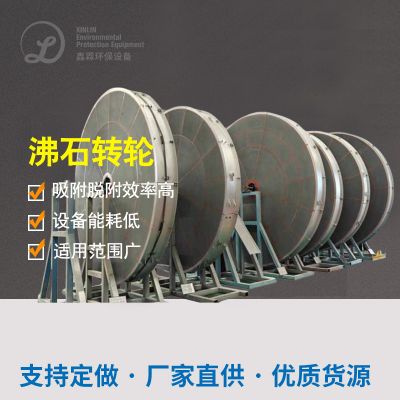
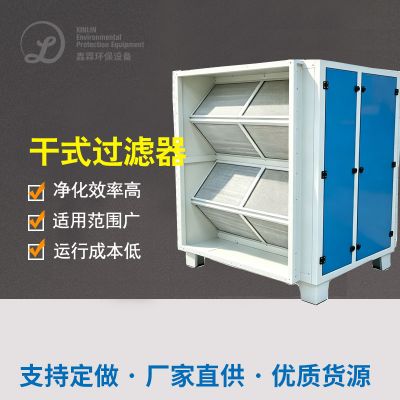
将收藏来的大部分印刷有机废气(包含本来的有企业有机废气和新开的无企业收藏印刷有机废气)统计报表后,总功率不可估量但渗透压较低。面向此特别,下端管治选用“后置过滤皿器+沸石转轮粘附精炼+蓄快热式热脱色”工艺设计。
沸石转轮有担当将刮风速、低溶液氧浓度的有机废气气体浓缩造成咖啡为小风速、高溶液氧浓度的有机废气气体,浓缩造成咖啡比会达20:1甚至会更大,非常大的地才能减少了事件阳极氧化操作设备的范围和用电量。
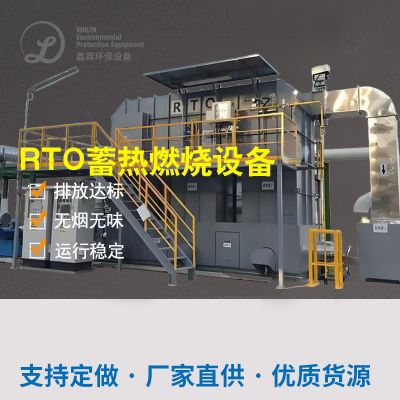
蓄速热式热水器热空气氧化反应的炉清理出于转轮脱附区的高氨水含量工业废气排放。RTO完成工业陶瓷蓄热体高效化回笼空气氧化反应的发生反应形成的糖份,对进气完成点火,热回笼使用率超过95%这,当工业废气排放氨水含量提高有一定值(约2g/m³)时,就好保证无生物质方式下的自持助燃,行驶用电量不高。空气氧化反应的高温度保证 在800℃这,保证 有机肥料物被彻彻底底转换。
工作施实的效果
进行全步骤装置化综合治理整顿,喷涂车间内的暖空的气高质量得以根本性调理,作业人员本职工作区域大大上升。厂界外的腥臭味投诉举报清零。经记算,无团体烟气的汇集学习效率不愿足40%上升至85%不低于,全厂VOCs总摆股票放量消减了90%。RTO执行稳定的,回收利用烟气身体热值能够达到执行,仅在启动时要辅助器燃料油。某项目为材料工作市场,相当是现实存在很大无团体摆放的工艺流程,供给了从经营方法到工作科技的装置性克服方案范文,证明书了仅仅将精准化经营方法和科学规范综合治理科技相紧密结合,功能彻底缓解克服VOCs生态破坏的问题。

 扫一扫添加微信