啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
产品游戏背景
:
生产车间房间有限的,废气排放功率小(5000m³/h)但氧化还原电位高(CH₄比重15%),传统与现代新工艺尚未支持。
克服设计方案
:
加工过程具体流程
:
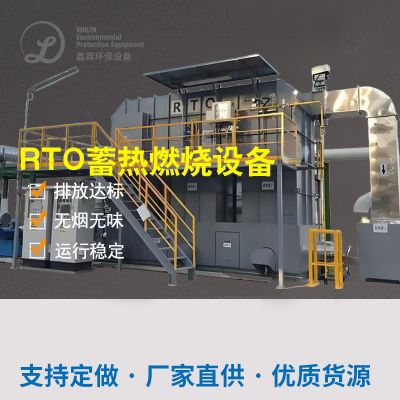
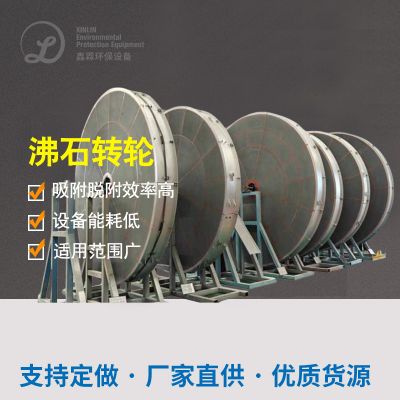
有机废气回收利用 → 冷凝剂脱水烘干 → RTO蓄热熔化(操作CH₄及VOCs) → 余热回收利用于加热炉。
技術重点
:
RTO装置热效果达95%,甲烷气体有效的转化为CO₂并利用热量。
电源模块化制作制作,土地征用仅50㎡。
正常运作疗效
:
VOCs祛除率>98%,年节俭水汽相应费用110万元。
生产设备进行投资2今年在节能环保受益回收利用。
四、制造行业汇总与中国未来发展
概况具体分析
:
红啤酒该行业烟粉尘综合治理全面普及率达不到60%,小微型厂家仍以简单消防喷淋居多。
环保健康法律法规趋严,首都、沈阳等地已标准线上监测系统H₂S和VOCs。
提升目标
:
准确控源
:改进城市污水加工过程减掉活性污泥法段产气。
智慧云网络维护
:建立物连机网科技及时更改设备基本参数。
信息化利于
:线上推广产生发电站或电磁能环保再生资源回收经济模式。
能力推介
:
高酸度废水:必需选“空气冷却+RTO”搭档。
低浓硫酸浓度臭气:动物法+光离子液体更具有稳定性性。
利用所诉案例分享由此可见,纯生啤酒污水加工处理站加工处理厂尾气管理需“因厂精准施策”,紧密结合废气特点与生产成本核算表取舍水平的路线。十年后的中国随着时间推移碳降碳耍求升高,具备造成的污染控制与生物质能回报的计划将形成新趋势。

 扫一扫添加微信